
Качеството на инструменталната екипировка обикновено е основният проблем, който отделя стедизатворен-процес на кованеработа от един, засегнат от скрап и преждевременна повреда на матрицата. Тъй като ковачите търсят по-фини допуски и по-дълъг живот на матрицата, оптимизирането на дизайна на матрицата, геометрията на флаш, инструменталните материали и управлението на топлината е от решаващо значение. В тази статия ще говорим за практически лостове за получаване на последователен резултат от всеки набор матрици въз основа на подходи, използвани от партньори като напр.Уелонг.

Как дизайнът на матрицата влияе на затворения-процес на коване на матрица?
Геометрия на кухината на матрицата и точност на детайлите
Формата на кухината ограничава максималната прецизност на частта при всеки затворен-процес на коване на матрица, тъй като всяка разлика в размерите на матрицата се дублира при окончателното коване. Инженерите обикновено симулират запълването на кухината преди рязане на стомана, за да намерят зони на недопълване и прекомерно напрежение. Постигането на правилната форма на кухината от първия път минимизира скъпата преработка и намалява броя на пробните удари, необходими за сертифициране на нова матрица.
Съображения относно дебелината на ребрата и мрежата
При затворения-процес на коване на матрици тънките ребра и ребрата трудно се запълват изцяло, а неравномерната дебелина е основна причина за отхвърляне на части. Дизайнерите искат да видят широки радиуси на филета и плавни промени в дебелината, за да поддържат метала течащ, без да се задържа в тънки петна. Ако дизайнът има тънки платна, обикновено модификацията на формата на заготовката или добавянето на блокираща стъпка може да подобри запълването без пълно препроектиране.
Ъгли на газене и дизайн на изхвърляне
Много потребители не осъзнават необходимостта от подходящи ъгли на газене. Частите залепват и стените на кухината се развалят по-бързо по време на изхвърляне без въздушен поток. В повечето конфигурации зазатворен-процес на кованеs, вътрешните стени имат по-голямо течение от външните стени, тъй като изковката се свива спрямо вътрешните елементи, докато се охлажда. Прегледът на чернови на стандарти по-рано, а не след първия опит, може да спести много време за преработване в бъдеще.
Флаш дизайн, разделителни линии и оптимизиране на материалния поток
Flash Land и дизайн на улуци
Противоналягането, контролирано от ширината на изпарителната повърхност и обема на улука по време на окончателното затваряне на матрицата, влияе пряко върху качеството на пълнежа по време на затворения-процес на коване на матрицата. Ако земята е твърде малка, излишният метал ще избяга рано, гладувайки отдалечените кухини. Ако земята е твърде широка, изрежете скрап и увеличете тонажа на пресата. Като цяло този баланс на променливите се постига чрез многократни пробни пускания, подкрепени от данни от симулация на потока.
Поставяне на разделителна линия
При затворено-коване на матрици местоположението на разделителната линия силно влияе върху потока на материала и операциите по подрязване. Това прави обработката на матрицата по-лесна и светкавицата по-последователна. Поставяйки го на максималното напречно сечение на частта. Неравномерната дебелина на светкавицата обикновено е резултат от лошо разположение, което затруднява рязането и оставя остатъчното напрежение, концентрирано на определени места.
Прогнозиране и контролиране на металния поток
Ковашки цеховеизползват моделиране с крайни елементи все повече и повече, за да предвидят потока на метала преди крайната форма на матрицата, тъй като е скъпо да се решават проблеми с потока след изрязване на инструмента. Симулацията може да се използва за проектиране на формата на заготовката, обема на заготовката и дизайна на блокера, така че материалът да достигне до всички краища на кухината без гънки или обиколки. При правилно оптимизиран затворен процес на коване на матрици, симулацията често се изплаща при първото изпълнение.
Могат ли по-добрите материали за инструменти да удължат живота на матрицата и да намалят износването?
Избор на видове инструментална стомана
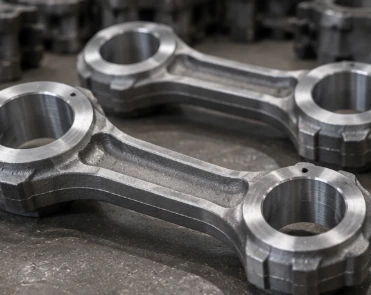
Изборът на материал има пряко, измеримо въздействие върху това колко цикъла оцелява един инструмент, особено при голям-затворен-процес на коване на щампи. Обичайните избори включват H13 и подобни стомани за инструменти за гореща-работа, избрани за устойчивост на термична умора и издръжливост при повтарящи се ударни натоварвания. Съпоставянето на марката стомана с температурата на коване и сложността на частта е едно от най-рентабилните-решения, които купувачът може да вземе предварително.
Повърхностни обработки и покрития
Повърхностни обработки като азотиране или PVD покрития могат да удължат живота на матрицата чрез подобряване на устойчивостта на износване на повърхността на кухината, без да променят обемната якост на инструменталната стомана. В азатворен-процес на кованеработещи при големи обеми, тези обработки намаляват стърчането и ерозията в точките на контакт, които изпитват най-голямо триене. Добавените първоначални разходи обикновено се оправдават с по-малко смени на матрицата и по-постоянно качество.
Превантивна поддръжка и инспекция на матрицата
Планираната инспекция улавя напукване в ранен-етап, линии на термична умора и износване, преди да ескалират до катастрофална повреда по време на-производството. Магазините, които изпълняват взискателен цикъл на затворен-процес на коване на матрици, отчитат известните модели на износване за всяка матрица, като планират превантивно възстановяване на повърхността, вместо да чакат видими дефекти. Това поддържа ниски непланираните престои и защитава производствените графици.
Как смазването и температурата на матрицата подобряват ефективността на коването?
Избор на правилния лубрикант
Изборът на лубрикант е един от най-подценяваните елементи в затворен-процес на коване на щампи и оказва влияние върху потока на метала, както и върху износването на матрицата. Синтетичните смазочни материали на базата на графит и вода предлагат компромис-в покритието, остатъците и обработката на околната среда. Оптималната опция често разчита на формата и обема на частта. Лошото покритие често се разглежда като локализирано износване, което води до неравномерно разпределение на живота на матрицата по кухината.
Контролиране на температурата на предварително загряване на матрицата
Една от основните причини за ранно напукване на матрицата при всеки затворен-процес на коване на матрица е термичният шок, когато горещи заготовки ударят повърхността на инструмента. Чрез нагряване на матриците до подходяща температура термичният шок се свежда до минимум. Ако работната матрица е твърде студена, това ще причини термична умора; ако е твърде горещо, стоманата ще стане мека и устойчивостта на износване ще се понижи. Постоянният-прозорец за загряване от смяна на смяна е лесен, но често не се прави.
Управление на термичния цикъл по време на производството
Непрекъснатото производство включва повтарящи се цикли на нагряване и охлаждане, които са кумулативни при термично напрежение върху инструменталната екипировка. Правилното управление може да увеличи експлоатационния живот на матрицата. Много цехове, които провеждат процес на коване на матрици с висока-производителност, използват канали за охлаждане или времеви паузи в процеса, за да поддържат постоянна температурата на повърхността на матрицата, минимизирайки аварийните смени на матрицата и поддържайки постоянни размери от серия до серия.
Заключение
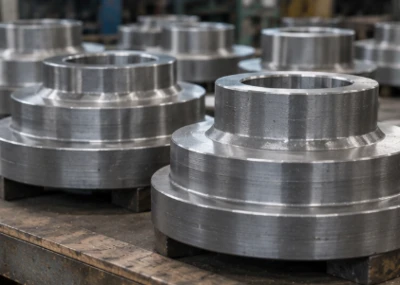
Надеждността на aзатворен-процес на коване, без боклуци и престой, зависи от оптимизирането на инструменталната екипировка, като дизайн на матрицата, геометрия на флаш, материали за инструменти и управление на температурата. Основан през 2001 г.,Уелонгима над 20 години опит в предоставянето на развитие на доставчици, контрол на качеството и техническа помощ за предприятия в промишлеността, петролните сондажи, космическата и медицинската индустрия. Опитен партньор като Welong, който е сертифициран по ISO 9001, може да прилага тези принципи последователно за купувачите.
ЧЗВ
Въпрос 1: Каква е най-честата причина за повреда на матрицата при затворено-коване на матрици?
О: Топлинната умора от непостоянно предварително нагряване и охлаждане е водеща причина за напукване на матрицата.
Q2: Как ширината на светкавицата влияе върху качеството на частта?
О: Ширината на светкавицата контролира обратния-натиск, влияейки върху това дали металът запълва напълно отдалечените елементи на кухината.
Q3: Каква инструментална стомана обикновено се използва за матрици за горещо коване?
О: H13 и подобни стомани за гореща-обработка са широко използвани за издръжливост и устойчивост на умора.
Въпрос 4: Може ли симулацията да намали опитите-и-грешките при разработката на матрицата?
О: Да, симулацията на поток предвижда проблеми с пълненето, преди инструментите да бъдат изрязани, спестявайки време и разходи.
Q5: Защо изборът на лубрикант е важен при коване в затворени-щампи?
О: Правилният лубрикант подобрява потока на метала и намалява локализираното износване на матрицата.
Партньорствайте с Welong за надеждна поддръжка на веригата за доставки за коване
Ако снабдяватезатворени-ковани компонентиили оптимизиране на инструменти с опитен партньор,УелонгЕкипите по инженерство и качество са готови да помогнат. С повече от 20 години обслужване на индустриални, автомобилни, нефтени сондажи и аерокосмически клиенти по целия свят, Welong поддържа чертежи, въпроси за инструменти и производствени нужди от концепцията до доставката. Протегнете ръка къмmetal@welongpost.comза да обсъдим следващия сизатворен-процес на кованепроект.
Референции
1. Американско общество за метали, наръчник за проектиране на матрици за коване и избор на инструментална стомана.
2. Асоциация на ковашката индустрия, насоки за флаш дизайн и оптимизиране на линията на разделяне.
3. Общество на производствените инженери, изследване на симулацията за прогнозиране на метален поток.
4. ASM International, справка за покрития за инструментални стомани за гореща{1}}работа.
5. Journal of Materials Processing Technology, изследвания върху термичната умора в матриците за коване.
6. International Journal of Advanced Manufacturing Technology, изследване на смазването при коване.


